


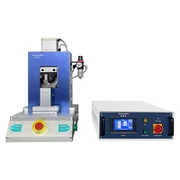
Ултразвуково метално заваръчно оборудване
Ултразвуковото метално заваръчно оборудване има специални изисквания за метални материали: Металните материали трябва да имат определена пластичност и чистота . Неферните метали са най -идеалните материали за ултразвуково заваряване, като злато, сребро, мед, алуминий и никел .
Ултразвуково метално заваръчно оборудванеХарактеристики:
1>Температурата на заваряване е по -малка от точката на топене на материала (намалете влиянието на топлината върху материала)
2>Не се изисква материал за пълнене
3>Проводимостта е много по -добра от заваряването на синтез и спория
4>Той може да почисти оксидния слой или петна от масло върху заваръчната повърхност
5>Няма вреда за здравето
6>Качеството на заваряването може да се контролира
7>Няма ток потоци през детайла по време на заваряване
8>Ниска консумация на енергия (само 1/10 от заваряване на устойчивост)
Параметри
| Модел на продукта | L40-P800 | L20-P2000 | L20-P4500 |
| Захранване | Еднофазен AC220V/AC110V превключващ 50Hz | Еднофазен AC220V/AC110V превключващ 50Hz | Еднофазен AC220V/AC110V превключващ 50Hz |
| Захранване на въздух | Сгъстен въздух 0.5-0.8 mpa | Сгъстен въздух 0.5-0.8 mpa | Сгъстен въздух 0.5-0.8 mpa |
| Ултразвукова пикова мощност (W) | 500 | 1200 | 2600 |
| Максимална мощност на машината (W) | 600 | 1500 | 2800 |
| Ултразвукова честота (KHZ) | 40 | 20 | 20 |
| Максимално ултразвуково време (и) | 0.4s | 0.4s | 0.4s |
| Регулируема точност на ултразвуково време (и) | 0.01s | 0.01s | 0.01s |
| Размер на резбата за свързване на ултразвукова плесен | M8*1.25 | 1/2*20unf | 1/2*20unf |
| Изход на данни | Може да експортира всякакви заваръчни данни от външно USB устройство | Може да експортира всякакви заваръчни данни от външно USB устройство | Може да експортира всякакви заваръчни данни от външно USB устройство |
| Размер на горната форма (mm) | 4×4 | 4×4 8×4 | 12×4 8×4 |
| Размер на долната плесенка | 20 × 20 бързо разглобяване и сменяемо | 20 × 20 бързо разглобяване и сменяемо | 20 × 20 бързо разглобяване и сменяемо |
| Максимален брой заваръчни слоеве | 20 слоя медно фолио (отрицателен електрод) 20 слоя алуминиево фолио (положителен електрод) | 30 слоя медно фолио (отрицателен електрод) 30 слоя алуминиево фолио (положителен електрод) | 60 слоя медно фолио (отрицателен електрод) 60 слоя алуминиево фолио (положителен електрод) |
Три начина на ултразвуково оборудване за заваряване на метали
Според характеристиките на технологичния процес, металното заваряване може да бъде разделено на три категории: заваряване на сливане, заваряване на налягане и спояване .
1.1 Fusion Welding
Загрейте детайла, който трябва да се присъедини, за да го направи локално да се стопи, за да образува разтопен басейн . След като разтопеният басейн се охлади и втвърди, той ще бъде съединен ., ако е необходимо, той може да бъде подпомогнат от разтопения пълнител ., той е подходящ за обработката на приветствието на различни метали без течност, без да се приветства. и течност .
1.2 Заваряване на налягане
Това е метод за заваряване, който прилага определено налягане към комбинираното заваряване в отопляемо или неотопачено състояние, за да се получи пластмасова деформация или топене, а чрез прекристализация и дифузия атомите на двете отделени повърхности образуват метална връзка за свързване . контактната повърхност на заваръчния шев е твърда и твърда .
1.3 Заваряване
The metal material with lower melting point than the base metal is used as the filler metal, the liquid filler metal is used to wet the base metal, the filler metal is sucked into the gap of the contact surface of the joint by capillary action, and the joint weldment is realized by mutual diffusion with the base metal. The contact surface of welding seam is liquid and solid.
При ултразвуково метално заваръчно оборудване обработката оксидът върху металната повърхност се отстранява чрез прилагане на ултразвукова вибрация върху детайла, така че примесите върху повърхността се разпръскват, а състоянието на свързване на твърда фаза се оформя от гравитацията между металните атоми . Тъй Малка . По време на процеса на заваряване контактната повърхност на заваряването е твърда и твърда, така че принадлежи към заваряване под налягане .


Изпрати запитване
